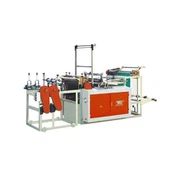
Els fabricants de bosses de plàstic de sis fils tenen uns 150-500 mm d'ample i 150-700 mm de llarg cadascun. Pot tallar i segellar sis bosses alhora en un sol cicle de màquina. La màquina divideix un rotlle de film ample en sis carrils paral·lels, normalment entre 1000 i 2000 mm d'amplada. Les divisions i els segells controlen l'amplada de cada carril. El sistema de tracció servoaccionat controla la longitud de la bossa. Els operadors poden canviar la longitud de la bossa de tela durant la producció.
El disseny millora la velocitat de producció. Amb 30 a 60 cicles per minut, a Màquina de fabricació de bosses de plàstic de 6 línies pot produir entre 180 i 360 bosses de productes acabats per minut. Això és aproximadament tres vegades més que les màquines similars de dos carrils que utilitzen la mateixa pel·lícula.
Com determinar l'amplada d'una bossa de tela a Six Lane Production
Per entendre la mida d'una calçada, primer heu d'entendre com es forma la calçada. La pel·lícula entra a la màquina en un rotlle ample. Les fulles de segellat i el tallador divideixen la pel·lícula en sis canals paral·lels. Cada calçada es converteix en una bossa. Hi ha tres factors principals que afecten l'amplada de cada carril.
Amplada del rodet.L'eix d'expansió i el camí de la membrana controlen l'amplada màxima de la pel·lícula disponible per a la màquina. Una màquina dissenyada per a rotlles de pel·lícula de 1.200 mm pot produir sis carrils d'uns 200 mm. Un rotlle de pel·lícula de 1800 mm pot produir sis carrils d'uns 300 mm. El càlcul bàsic és l'amplada útil de la pel·lícula dividida per 6. També s'ha d'eliminar l'amplada de cada línia de segellat. Normalment és de 8 -12 mm per coberta, o uns 10 mm per límit de carril.
Configuració de l'estació de segellat.Cada carril té les seves pròpies barres de segellat verticals i horitzontals. La barra transversal està muntada sobre un suport ajustable. L'operador pot canviar l'amplada del carril movent la barra. L'ajust triga uns 40 a 90 minuts. El temps depèn de si la màquina utilitza cargols manuals per ajustar o substituir ràpidament les eines del cartutx de canvi ràpid. Per aMàquina de fabricació de bosses de plàstic de 6 línies, els canvis d'amplada afecten els sis carrils simultàniament, per això el procés triga més que els ajustos de longitud.
Requisit de fuelleta.Les bosses de la samarreta i les bosses laterals dobleguen la pel·lícula cap a dins abans de segellar. Això requereix una amplada addicional de pel·lícula. Una bossa de samarreta de 300 mm pot requerir de 380 mm a 400 mm de pel·lícula plana per carril, tenint en compte els esculls i la zona de la nansa troquelada.
La següent matriu d'amplada mostra les mides dels rotlles de pel·lícula que s'utilitzen habitualment en els fabricants de bosses de plàstic de sis fils:
| Amplada del rotlle de pel·lícula | Amplada de la bossa plana per carril | Ample de la bossa de la samarreta Per-Lane | Gruix mínim de pel·lícula |
|---|---|---|---|
| 1,000mm | 140-155 mm | 110–125 mm | 20-60 micres |
| 1,200 mm | 175–190 mm | 140-155 mm | 20-70 micres |
| 1,500 mm | 230–240 mm | 185–200 mm | 25–80 μm |
| 1,800 mm | 285–295 mm | 230–245 mm | 25–80 μm |
| 2,000mm | 320–330 mm | 260–275 mm | 30-100 micres |
Aquestes xifres reflecteixen configuracions típiques de la indústria; els valors exactes depenen dels models de màquina, la configuració de l'amplada del segell i la profunditat de l'escull.

Interval de longitud de la bossa i com s'estableix
La longitud és més flexible que l'amplada. El sistema d'estirament servoaccionat permet que la pel·lícula avanci a una distància determinada. A continuació, utilitzeu un tallador per tallar la pel·lícula en aquest punt. Els paràmetres de longitud principals són els següents:
Longitud mínima:150 mm. Això està limitat per la distància entre la barra de segellat i l'estació de tall.
Longitud màxima:600 -700 mm estàndard. Això està limitat pel camí de la pel·lícula i la mida de la taula de pila.
Precisió de la longitud de tall:màquina d'accionament servo + -1mm, màquina d'accionament de lleves antiga + -2mm.
Interruptor de longitud:Els operadors poden canviar la durada del tauler de control en menys de 2 minuts. No cal ajust mecànic. El servosistema només necessita un nou valor d'entrada.
Receptes preestablertes:La majoria dels controladors poden emmagatzemar configuracions de 50 a 100 de longitud i amplades. Els operadors poden optar per desar paquets en lloc d'introduir valors de nou.
Les diferències d'amplada i longitud són importants per a la planificació de la producció. Només calen uns minuts per substituir una bossa de 250 x 350 mm per una de 250 x 450 mm. L'operador simplement canvia el valor d'alimentació del servo. El canvi a una bossa de 300 mm pot trigar una hora o més. Els transportistes segellats s'han de moure pels sis carrils.
Es pot obtenir més valor d'aquest disseny de màquina utilitzant convertidors d'amplada fixa de diferents longituds de bossa. Els convertidors que requereixen moltes amplades diferents poden ser millors per a màquines més estretes. En executar aMàquina de fabricació de bosses de plàstic de 6 línies, la planificació de comandes per família d'amplada pot reduir significativament el temps d'inactivitat.
Quin tipus de polsador és adequat per a Six Lanes
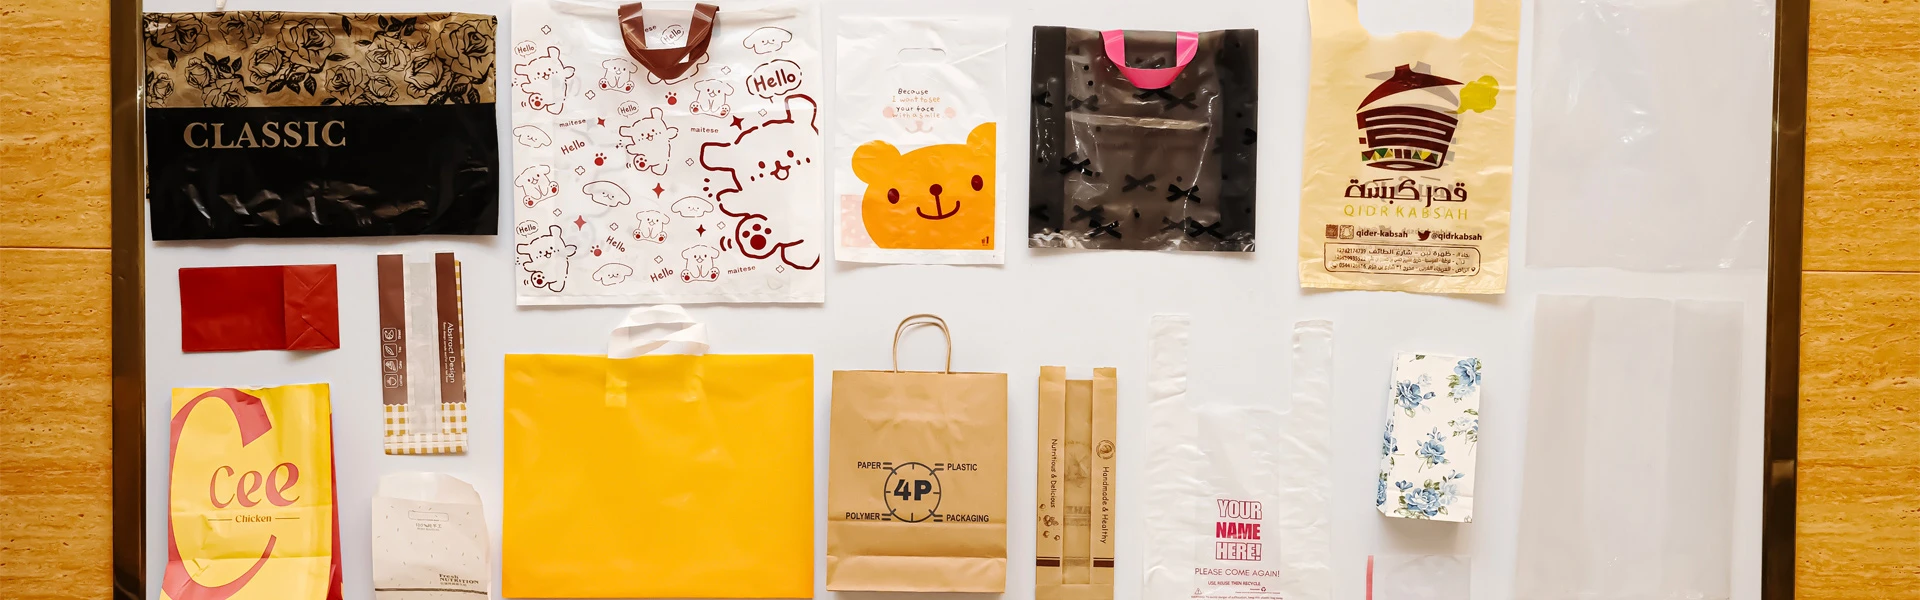
Els fabricants de bosses de plàstic de sis línies poden produir diferents tipus de bosses. El seu disseny de sis carrils admet molts formats habituals de bosses comercials i industrials.
Bossa plana:Aquest és el tipus de màquina principal de la bossa. Es poden segellar sis carrils alhora. Depenent del gruix de la pel·lícula, es pot fer a una velocitat de 180 a 360 bosses per minut.
Bosses de samarretes:Aquests necessiten esculls laterals i nanses de matriu. La màquina necessita plegat i perforació addicionals. Les bosses de samarretes de sis carrils es produeixen normalment a una velocitat de 25 a 40 cicles per minut. Això produeix entre 150 i 240 bosses per minut. Les premses de troquelat han de funcionar simultàniament als sis carrils. Això afegeix més peces mecàniques, però no necessàriament menys temps de cicle.
Bosses d'escombraries de bobina:La màquina produeix una perforació contínua del tub i l'enrotlla al voltant del nucli. Sis carrils poden produir sis rotllos alhora. L'espai entre les perforacions controla la longitud de la bossa.
Producció de bosses d'escombraries:Similar a les bosses d'escombraries de producció. Utilitzen una pel·lícula més fina, normalment de 20-40 micres. Amb aquesta pel·lícula, aMàquina de fabricació de bosses de plàstic de 6 líniespot córrer a una velocitat més alta.
Bosses de tancament inferior:Aquestes bosses tenen un segell inferior i una vora. Normalment s'utilitzen en productes de venda al detall més pesats. La producció de sis carrils pot arribar a unes 150-200 bosses per minut.
El gruix de la pel·lícula també afecta la mida i la velocitat de producció de la bossa. Les bosses molt petites i primes, com les de fins a 200 mm d'ample i de fins a 25 micres de gruix, són més difícils de produir. La pel·lícula de sis carrils requereix una tensió de pel·lícula inferior a 15 N per carril. Una guia de vora precisa d'uns ± 0,5 mm també ajuda a mantenir la barra de segellat en línia amb la vora de la calçada. Les bosses grans i gruixudes utilitzen més pel·lícula per cicle. Això disminueix la velocitat de circulació a mesura que s'injecta més pel·lícula al sistema d'expansió abans de cada tall.
Verificació de qualitat, certificació i rendiment
Només mirar la mida de la bossa de tela no us diu com de bona és la màquina per produir bosses de tela. Els compradors també han de comprovar les toleràncies i la documentació abans de comprar unMàquina de fabricació de bosses de plàstic de 6 línieso començar la producció. Tres controls són importants.
Sis segells de força.El segell d'un sol cable no és estricte, pot causar problemes a tota la línia. Cada calçada ha de tenir el seu propi sistema de control de la temperatura. Si un bucle PID controla els sis segells, és possible que no es detectin els carrils freds. ASTM F88 proporciona mètodes de prova estàndard per a la resistència del segellat de materials de barrera flexibles. Els compradors haurien de provar mostres dels sis carrils, no només una mostra composta.
Compliment de la màquina.ISO 9001:2015 cobreix el sistema de gestió de qualitat del fabricant. D'acord amb la Directiva Mecànica 2006/42/CE, les màquines venudes al mercat europeu han d'estar marcades CE. PMMI també proporciona informació sobre equips d'embalatge i conversió, així com configuracions habituals de la màquina.
Certificació cinematogràfica.Si sis carrils utilitzen pel·lícula reciclable o reciclable, el comprador haurà de comprovar la prova de les bosses acabades. ASTM D6400 i EN 13432 per a declaracions de compostabilitat als EUA i la UE. El rang de mida de la màquina no modifica la certificació. Tanmateix, les pel·lícules certificades i no certificades s'han de netejar a fons durant la producció i el funcionament. Això ajuda a prevenir la barreja de materials i protegeix les reclamacions de certificació relacionades.
El mercat de les bosses de plàstic també avança cap a materials reciclables i compostables. La nova normativa s'afegeix al canvi. És possible que les línies de producció hagin de canviar amb més freqüència entre diferents materials de pel·lícula fina. Per a diferents membranes certificades, un bon procediment de neteja i neteja és important quan s'utilitza una màquina de sis carrils.
Preguntes freqüents
Una màquina de sis carrils pot circular per menys de sis carrils?
Sí. Els operadors poden tancar carrils individuals, normalment fora dels carrils. Això pot ser necessari si la bossa és més ampla que l'amplada màxima de cada carril o si el subministrament de pel·lícula és limitat. El comú té quatre carrils i fa 300 mm d'amplada. La producció caurà en el mateix percentatge. Els sis carrils són generalment més eficients quan les comandes ho permeten.
Quina és la bossa més petita que una màquina de sis carrils pot produir a baix cost?
L'amplada de cada carril a la pel·lícula de 1000 mm és d'uns 140 -150 mm. Les bosses més petites utilitzen més amplada del carril com a línies de segellat. Això augmentarà els residus materials i reduirà la productivitat. Per a bosses de fins a 120 mm d'ample, els convertidors poden utilitzar màquines més estretes amb més canals i membranes més primes.
Quant de temps es triga a canviar l'amplada de sis carrils?
Els suports de segellat manuals ajustables amb cargol triguen entre 60 i 90 minuts. Això inclou provar la producció i comprovar la qualitat del segell de cada carril. Les eines de cartutx de canvi ràpid poden escurçar el temps a uns 25-40 minuts. La durada canvia en menys de 2 minuts a mesura que el servocontrolador canvia la configuració electrònicament.
Conclusió:
La màquina de bosses de plàstic de sis fils pot produir bosses de 140-330 mm d'ample i 150-700 mm de llarg per cable. L'amplada del rodet de pel·lícula estableix l'amplada del carril. El sistema d'alimentació servo estableix la longitud de la bossa per al sistema.
La màquina és adequada per a comandes de diferents longituds de bosses però amplades similars. Els operadors poden canviar les longituds des del tauler de control en minuts. Es necessita més temps per canviar l'amplada perquè el transportista segellat s'ha de moure. Per a la venda al detall a granel, productes i bosses d'escombraries, sis carrils poden produir entre 150 i 360 bosses per minut. Els operadors poden utilitzar ASTM F88 per comprovar la resistència del segellat de cada carril. Els fitxers ISO 9001:2015 i CE també poden ajudar a verificar el sistema de qualitat i la conformitat de la màquina. Tant si avalueu el rendiment com si planifiqueu una nova línia de producció, entenent les capacitats d'aMàquina de fabricació de bosses de plàstic de 6 líniesés essencial per prendre decisions de compra informades.
Font d'informació
- ASTM F88 --Mètode de prova estàndard per a la resistència del segellat de materials de barrera flexibles
- ASTM D6400 - Especificació estàndard per a etiquetes de plàstic dissenyades per a compost aeròbic en instal·lacions municipals o industrials
- EN 13432 - Requisits d'envasos reciclables mitjançant compostatge i biodegradació
- ISO 9001: 2015 -Requisits dels sistemes de gestió de la qualitat
- Directiva mecànica 2006/42/CE --Requisits bàsics europeus de seguretat i salut per a la maquinària
- UE PPWR (Reglament d'envasos i residus d'envasos, Reglament (UE) 2024/1781)
- PMMI, Packaging and Processing Technology Association --Conversió de dades de la indústria de l'equip
- Grand View Research-Previsió del mercat de bosses de plàstic i embalatges sostenibles