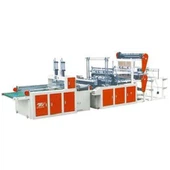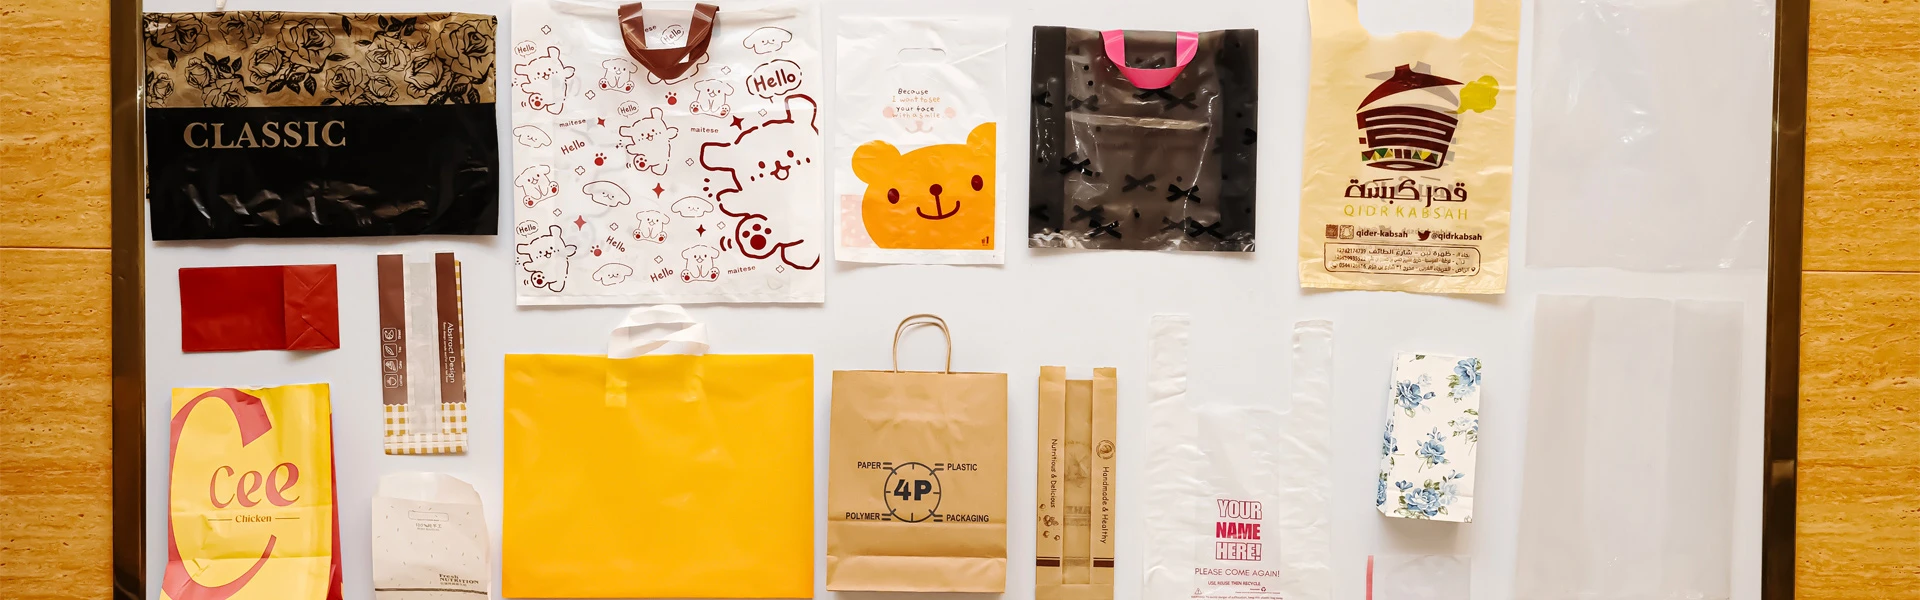
AMàquina de fabricació de bosses d'escombraries de plàsticprodueix principalment quatre tipus de bosses: bosses segellades de fons pla, bosses amb fuelle lateral, bosses de rotlle sense nucli i bosses amb cordó. Les bosses poden tenir entre 300 mm i 1200 mm d'amplada. Les bosses poden tenir entre 400 mm i 1400 mm de llarg. La màquina es pot fabricar amb pel·lícules reciclades de polietilè de baixa densitat (LDPE), polietilè de baixa densitat (LDPE) o polietilè d'alta densitat (HDPE) de 15 a 80 μm de gruix.
La configuració de la màquina determina el tipus de bossa que pot produir. Es poden afegir o treure estacions de segellat, evaporacions, rodes de perforació i eixos de rebobinat segons el tipus de bossa objectiu. Per als transformadors que donen servei al mercat de gestió de residus municipals, comercials o domèstics, el primer pas és decidir quin tipus de bossa ha de suportar la màquina. Pot ser molt més costós afegir les funcions que falten més tard que especificar-les en comprar una màquina.
Les quatre construccions principals de la bossa
Cada aspirador de bosses s'utilitza en un corrent de residus diferent. Cada tipus també requereix una màquina diferent.
Bossa segellada de fons pla.Aquest és el tipus més senzill i comú. Un segell tèrmic tanca la part inferior de la bossa. Mantingueu els dos costats plans. Les amplades oscil·len entre 300 mm i 1200 mm. Els segells de 10 mm han de ser capaços de suportar una càrrega de fins a 15 kg sense esquerdes. Les màquines d'un sol cable poden produir de 60 a 100 bosses per minut. A causa de la senzillesa del disseny, aquest sol ser el producte inicial del convertidor.
Bosses amb fuelle lateral.Els plecs a banda i banda omplien la bossa i la van inflar en un rectangle. Això és ideal per a papereres rectangulars a l'oficina i la cuina. Els esculls utilitzen part de l'amplada de la pel·lícula. Per exemple, una bossa de 500 × 700 mm requereix una pel·lícula de 700 mm quan s'omple. Els plecs del escull també creen punts d'estrès. Les pel·lícules de menys de 25 μm tenen més probabilitats de trencar-se en aquests punts. Aquest tipus de màquina requereix una unitat de corró plegable entre l'estació de segellat i l'arada plegable.
Bosses de rotlle sense nucli.Les bosses es fabriquen en una xarxa de membrana contínua. Les bosses estan perforades, separades, plegades i enrotllades sense nucli de cartró. Aquest és un format comú de bossa domèstica en molts mercats. A més del sistema de segellat bàsic, la màquina requereix tres components addicionals: una roda de perforació amb un patró de patrons de pins reemplaçables, un component plegable i una bobina sense nucli amb un comptador. L'espai general dels pins és d'un per 10-20 mm. Els rotllos estàndard tenen entre 15 i 30 bosses. Els comptadors han d'aturar les màquines i reduir el recompte de bosses a la xarxa d'instal·lació.
Bosses amb cordó.La vora es fa al llarg de la vora d'obertura de la bossa. A continuació, s'insereix una banda o anell de plàstic fet de pel·lícula de plàstic a la vora per fer un cordó. Això requereix una estació addicional de doblat i d'alimentació de cinta. És el tipus més complex d'aquesta llista. Les bosses amb cordó costen entre un 20 i un 40% més que una bossa plana, de manera que molts convertidors afegeixen aquesta funció, tot i que requereix eines addicionals.
Una màquina de fabricació de bosses d'escombraries de plàstic pot fabricar els quatre tipus d'unitats que requereixen segellat inferior, polvorització, perforació, rebobinat sense nucli i enrotllament de cordó. Podeu canviar entre diferents bosses mitjançant la configuració emmagatzemada i els commutadors mecànics.
Interval de mides per aplicació
La mida de la bossa de residus segueix la geometria del contenidor en lloc de les preferències del convertidor. Nivells de mida comuns i les seves especificacions típiques de pel·lícula:
| Aplicació | Mida de la bossa (W x L) | Gruix de la pel·lícula | Tipus de pel·lícula | Embalatge típic |
|---|---|---|---|---|
| Paperera de bany / escriptori | 300 x 400 mm | 15-20 micres | LDPE reciclat | rotllo sense nucli, 20–30/rotlle |
| Paperera de cuina | 450 x 550 mm | 20-30 micres | barreja de LDPE / LLDPE reciclat | rotllo sense nucli, 15–20/rotlle |
| Papereres d'oficina / comercials | 600 x 700 mm | 25-40 micres | LLDPE | Plana o enrotllada |
| Papereres municipals/vials | 900 x 1.100 mm | 40–60 μm | LLDPE | Paquet pla, empaquetat |
| Indústria / Jardí | 1.000 x 1.400 mm | 50-80 micres | Mescla LLDPE o HDPE | Paquet pla, empaquetat |
A l'hora de triar una màquina, dos punts de selecció són importants. En primer lloc, l'amplada màxima de la bossa determina l'amplada del rotllo de pel·lícula necessària. Per exemple, una bossa de 1.200 mil·límetres d'amplada requereix una xarxa de 2.400 mil·límetres d'ample per a les bosses amb fuelle. Això també afectarà l'especificació de l'eix desplegable.
En segon lloc, el gruix de la pel·lícula afecta la velocitat lineal. La pel·lícula té un gruix de 15-20 micres i pot funcionar 120 bosses per minut en una màquina d'una sola pista. Però cal un millor control de la tensió i una profunditat de perforació precisa. Pel·lícules industrials de 60-80 micres de gruix, normalment 40-60 bosses per minut. També requereix una pressió de segellat més alta de 0,4-0,6 MPa.

Formats de rotlle i etapes de rebobinat
La producció sense nucli és la diferència més gran entre el fabricant de bosses d'escombraries de plàstic i altres fabricants de bosses. La fase de retrocés és important i necessita un control acurat.
1. Perforació i separació.La pel·lícula passa per una roda de perforació, creant línies de llàgrima entre les bosses. El passador havia de ser prou profund per deixar un rastre de llàgrimes net. No podeu començar a trencar fora de la línia de perforació. Les diferències de profunditat d'uns 0,1 mm afecten els resultats. Un mal control pot fer que la bossa es trenqui abans d'utilitzar-la.
2. plegar.El dispositiu plegable d'acordió plega la pel·lícula contínua en una banda plana. La posició de plegat ha de ser estable per a 20 un rotllo de 20 bosses. Les distàncies d'alineació s'han de limitar a 3-5 mm. Els canvis més grans poden fer que els rínxols semblin desiguals.
3. Comptant els talls.El taulell va rastrejar les bosses perforades. Quan s'arriba al nombre establert, normalment 15 -30 bosses, el tallador separa la secció del rotllo.
4. Arrissat.El bobinador sense nucli enrotlla la pel·lícula plegada en un cilindre ajustat. És habitual una tensió de bobinatge de 8-15 N. Una tensió massa baixa pot afluixar el tambor, fent que la caixa s'obri. L'alta pressió pot dificultar la separació de la primera bossa.
A mesura que s'amplien els productes per a la llar de marca pròpia, també augmenta la demanda de productes de paper higiènic envasats. No es necessita cap nucli de cartró per als rodets sense nucli. Això redueix l'ús i el cost dels materials. Això fa que sigui comú a moltes cadenes minoristes. Els convertidors d'aquest mercat haurien de comprovar la precisió del recompte i un objectiu de torn complet és de ± 1 bossa. També haurien de comprovar la funció de rebobinat automàtic, ja que afecta la quantitat de treball que han de fer els operadors durant el procés de rebobinat.
Elecció de pel·lícules i compliment de les normes
L'elecció de la pel·lícula afecta el rendiment de la bossa i la configuració de la màquina. Hi ha tres textures comunes:
LDPE reciclat- Molt utilitzat en bosses d'escombraries domèstiques. Està fet a partir de residus de pel·lícules post-consum. La viscositat pot variar d'un lot a un altre, de manera que les màquines poden requerir una temperatura de segellat de 120-150 graus i una pressió ajustable. La contaminació dels materials reciclats pot provocar forats d'agulles a la pel·lícula.
LLDPE- Aquest material s'utilitza quan es necessita una major resistència a l'esquinçament, com en les bosses d'escombraries municipals i industrials. Segellat a 130-160 graus centígrads, pot funcionar a alta velocitat.
Mescla de polietilè d'alta densitat (HDPE).- aquestes pel·lícules són més primes i dures. Es poden fabricar en bosses de 15 μm, prou resistents per gestionar residus lleugers. Però el rang de temperatura de segellat és més estret.
Per als mercats regulats, els fabricants de màquines poden proporcionar la certificació del sistema de qualitat ISO 9001:2015. Les màquines venudes a la UE també han d'estar marcades CE per complir els requisits de seguretat de la Directiva mecànica 2006/42/CE. Per a les bosses compostables, s'utilitzen ASTM D6400 i EN 13432 per a les declaracions de compostabilitat. Aquests estàndards s'han tornat cada cop més importants a mesura que les normes d'envasament de la UE imposen més restriccions a alguns productes de plàstic tradicionals i augmenten la demanda de residus orgànics certificats per recollir-los en bosses compostes.
Una màquina de fabricació de bosses d'escombraries de plàstic executa pel·lícules compostes com ara barreges PBAT/PLA a temperatures de 15 a 40 μm i el material s'ha de configurar correctament. La màquina ha de suportar temperatures de segellat de fins a 90 graus centígrads, control de tensió per sota de 20 N i emmagatzemar receptes per a materials que canvien ràpidament.
PMF
Pot una màquina produir bosses de rotlle i bosses de butxaca?
Sí, si la màquina té una unitat de rebobinat sense nucli i un transportador d'apilament pla. Per a les bosses planes, la màquina pot evitar la perforació, el plegat i l'enrotllament. Però la màquina s'ha de dissenyar per evitar el camí. Comproveu el diagrama del camí de la pel·lícula abans de comprar. No suposeu que la màquina es pot actualitzar més tard.
Què determina l'amplada màxima de la bossa que pot produir una màquina?
L'amplada de la pel·lícula utilitzable i el rang de recorregut de l'estació de segellat són els principals factors que afecten el rendiment del segellat. Una màquina capaç de rebre bobines de pel·lícula de 2.000 mm pot produir bosses planes d'uns 980 mm d'ample en un sol dispositiu. Les bosses més amples necessiten un marc desplegable més ample. Això també augmenta la mida i la potència de la màquina.
Com afecten les membranes de reciclatge a la configuració de la màquina en comparació amb les matèries primeres?
El LDPE reciclat varia més entre lots. La seva viscositat, contaminació i contingut de gel canvien. Aquesta màquina pot requerir una pressió de segellat lleugerament superior de 0,35 a 0,5 MPa. És possible que també s'hagi de reduir entre un 10 i un 20 % la velocitat de la línia. El temps de residència de segellat més llarg ajuda a resoldre el problema del flux desigual de la fusió. Les màquines que utilitzen una gran proporció de pel·lícula reciclada també es poden beneficiar d'un mesurador de gruix en línia. Pot detectar canvis en el gruix de la pel·lícula abans que arribi a l'estació de segellat.
Conclusió:
Una màquina de fabricació de bosses d'escombraries de plàstic pot fer quatre tipus de bosses: bosses segellades de fons pla, bosses laterals, bosses de rotlle sense nucli i bosses de cordó. Pot produir 300 x 400 mm de revestiment de caixa d'escriptori fins a 1.000 x 140 mm de revestiment de caixa industrial. Es pot fer a partir de LDPE, LDPE, HDPE reciclat o una barreja de 15 a 80 micres de pel·lícula.
La configuració correcta de la màquina depèn del tipus de bossa que necessiteu. La perforació i l'enrotllament sense nucli s'utilitzen a les bosses de rotllo domèstiques. Els adhesius s'utilitzen en contenidors comercials. Els cordons de cordó s'utilitzen per a bosses de venda al detall de gamma alta. Si teniu previst produir bosses compostes, comproveu que la màquina tingui la configuració correcta de segellat per a diferents materials.
Enumereu totes les mides i tipus de bosses necessàries abans de comprar la màquina. Comproveu la precisió del recompte. Comproveu la resistència del segellat de cada carril segons els mètodes ASTM F88.
Font d'informació
- ASTM F88 --Mètode de prova estàndard per a la resistència del segellat de materials de barrera flexibles
- ASTM D6400 - Especificació estàndard per a etiquetes de plàstic dissenyades per a compost aeròbic en instal·lacions municipals o industrials
- EN 13432 - Requisits d'envasos reciclables mitjançant compostatge i biodegradació
- SO 9001: 2015 -Requisits dels sistemes de gestió de la qualitat
- Directiva mecànica 2006/42/CE --Requisits bàsics europeus de seguretat i salut per a la maquinària
- UE PPWR (Reglament d'envasos i residus d'envasos, Reglament (UE) 2024/1781)
- Grand View Research-Previsió del mercat de bosses de plàstic i embalatges sostenibles