Els problemes habituals que es troben durant el bufat de pel·lícules de plàstic inclouen: la pel·lícula és massa enganxosa, obertura de pel·lícules pobres, mala transparència de cinema, arruguda de pel·lícules, aigua - com les ratlles a la pel·lícula, el gruix de la pel·lícula desigual, la pel·lícula massa gruixuda, la pel·lícula és de la pel·lícula, les males propietats de segellat de calor, la mala durada longitudinal, la força de la tensió, la força transversal de la temperatura, la inestable inestable a la pel·lícula, la superfície de la pel·lícula, la superfície de la pel·lícula, la superfície de la superfície. A continuació, es mostren les causes i les solucions per a aquests problemes comuns.
Els problemes habituals que es troben durant el bufat de pel·lícules de plàstic inclouen: la pel·lícula és massa enganxosa, obertura de pel·lícules pobres, mala transparència de cinema, arruguda de pel·lícules, aigua - com les ratlles a la pel·lícula, el gruix de la pel·lícula desigual, la pel·lícula massa gruixuda, la pel·lícula és de la pel·lícula, les males propietats de segellat de calor, la mala durada longitudinal, la força de la tensió, la força transversal de la temperatura, la inestable inestable a la pel·lícula, la superfície de la pel·lícula, la superfície de la pel·lícula, la superfície de la superfície. A continuació, es mostren les causes i les solucions per a aquests problemes comuns.
1. Film massa enganxós, pobra obertura
Causes: ① Tipus de resina incorrectes; no utilitzant Blow - grau de modelat de granuls de resina LDPE, o insuficients o sense final - Modificador de grup; ② Temperatura excessiva de fusió, donant lloc a un flux excessiu; ③ Ràtio d’inflació excessiva, que condueix a una mala obertura de pel·lícules; ④ Un refredament insuficient, fent que la pel·lícula s’uneixi sota la pressió dels rodets; ⑤ Velocitat de tirada excessiva.
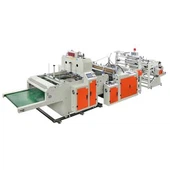
Màquina de bufatge de pel·lícules de plàstic
Solucions: ① Substituïu la resina o afegiu una quantitat adequada de dispersant; ② Reduir les temperatures d’extrusió i resina; ③ Reduir la relació d’inflació; ④ Augmenta el flux d’aire per millorar el refredament i accelerar el refredament de la pel·lícula; ⑤ Reduir la velocitat de tirada.
2. Transparència de cinema pobra
Possibles causes: ① Temperatura insuficient d’extrusió, donant lloc a un mal flux de fosa de resina i una mala transparència de la pel·lícula; ② Ràtio d'inflació insuficient; ③ Refredament inadequat, afectant la transparència del cinema; ④ Contingut d’humitat excessiva a la matèria primera de resina; ⑤ Excessiva velocitat de tirada de la màquina que bufa la pel·lícula, donant lloc a un refredament insuficient de la pel·lícula.
Solucions: ① Augmenteu la temperatura d’extrusió per assegurar el flux de fusió de resina uniforme; ② Augmentar la relació d’inflació; ③ Incrementeu el flux d’aire de la màquina que bufa la pel·lícula per millorar el refredament; ④ Assequeu la matèria primera; ⑤ Reduir la velocitat de tirada.
3. Arrugues de pel·lícules
Possibles causes: ① gruix de pel·lícula desigual; ② Refredament insuficient; ③ Ràtio d'inflació excessiva, provocant bombolla de pel·lícula inestable i es tradueix en arrugues; ④ Angle excessiu de subjecció de la pel·lícula que bufa la pel·lícula, fent que la pel·lícula s’aplanqui i s’apliqui a l’arrugació.
Solucions: ① Ajusteu el gruix de la pel·lícula per assegurar la uniformitat; ② Millorar el refredament per assegurar el refredament complet de la pel·lícula; ③ Reduir la relació d’inflació; ④ Reduïu l’angle de subjecció de la màquina que bufa la màquina per assegurar -vos fins i tot l’estrès a la pel·lícula.